船舶用アンカーチェーンの製造工程のご紹介 - その2
IV.熱処理工程
1. 焼き入れと焼き戻し
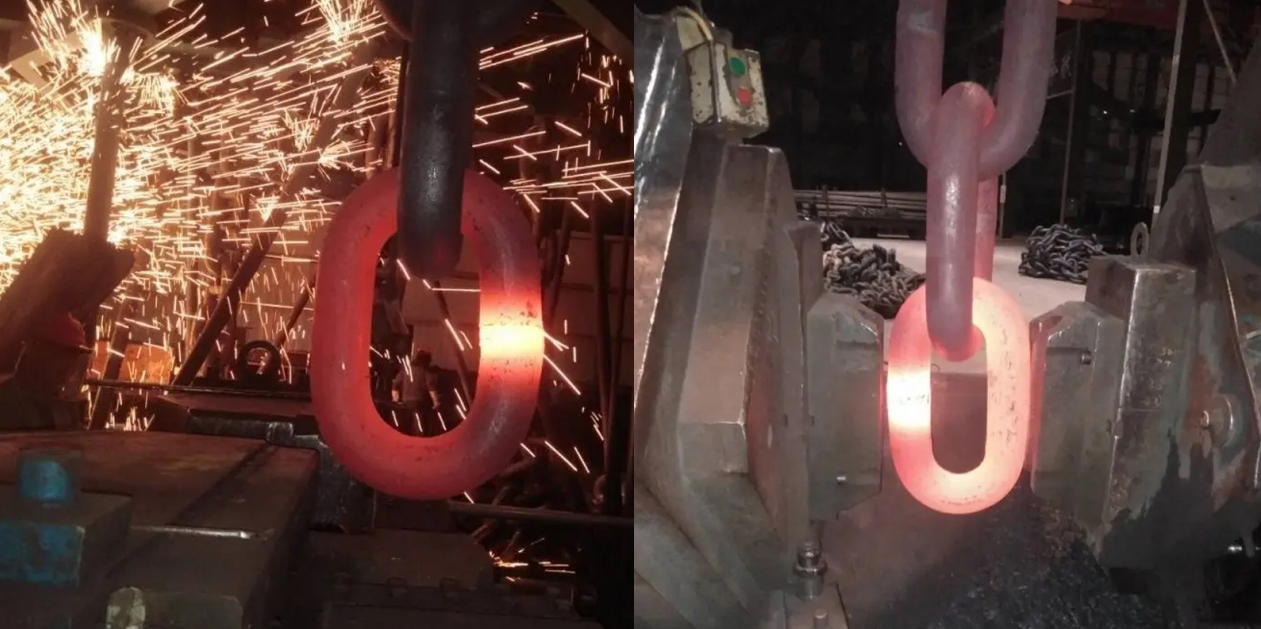
- アンカーチェーンは強度と靭性を高めるために900℃の焼き入れと600℃の焼き戻しを受ける必要があります。
- 研究によると、耐摩耗性は 860℃ で焼き入れた場合に最も優れており、焼き戻し温度を上げると針状の α-フェライト相の含有量が減少し、セメンタイトがシート状から粒状に変化します。
2. 熱処理パラメータの最適化
- 焼き戻し中の保持時間は、性能に大きな影響を与えます。保持時間が30分未満であれば効果が顕著ですが、30分を超えると効果が小さくなります。
・熱処理装置には、保温性能の良さ、炉内温度の均一性の良さ、多点温度測定システムの搭載などの要求を満たしている必要があります。
V. 品質検査と検証
1. 引張試験
- 完全なアンカー チェーン セクション (「ショット」と呼ばれる) は長さ約 27 メートルで、数万トンの力に耐える必要がある引張試験を受けます。
・自動引張機により全リンクを張って、強度が基準を満たしているかを検査します。どの段階でも破損すると、アンカー チェーン全体が破損します。
2. 非破壊検査
- 磁粉探傷検査とX線探傷検査を使用して、肉眼では見えない微小な亀裂を検出します。
- 超音波検査により内部欠陥を検査し、アンカーチェーン構造の完全性を確認します。
3. その他のテスト
・耐食性試験:アンカーチェーンを海水中に7日間放置し、表面の錆の程度を観察します。
- カーボンパウダーテスト: 肉眼では見えない小さな亀裂を検出します。