船舶用アンカーチェーンの製造工程のご紹介 - その1
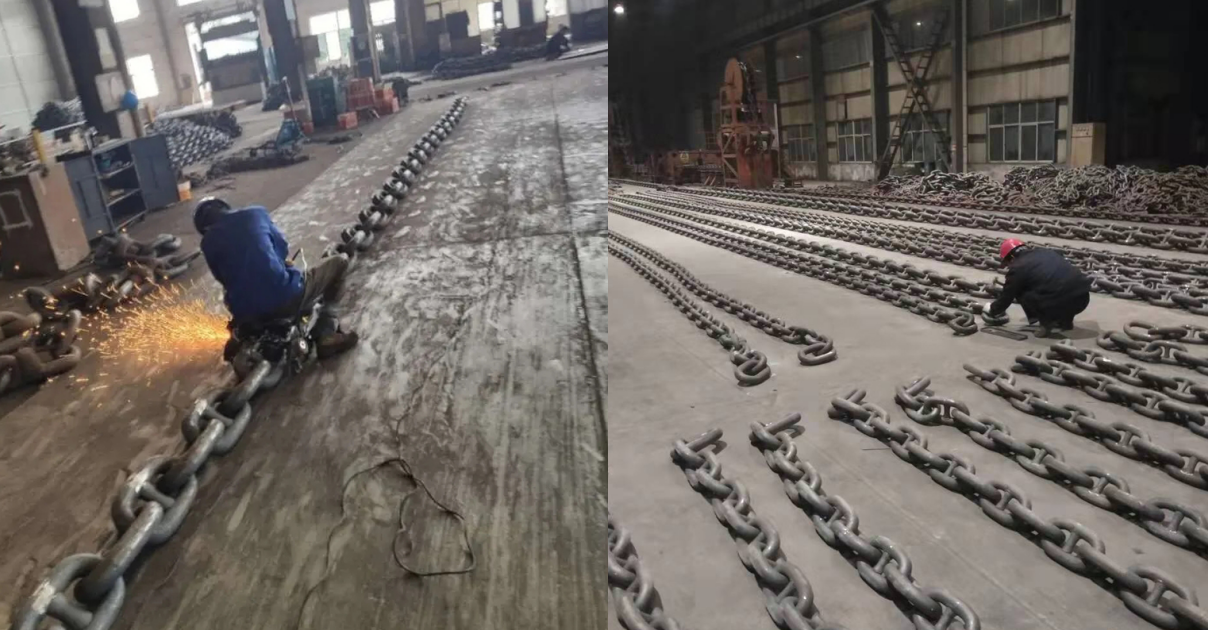
炭素鋼製船舶アンカーの製造は、正確に制御された複数の製造段階を含む高度に専門化されたプロセスです。原材料の選択から最終製品に至るまで、切断、加熱、鍛造、溶接、熱処理、品質検査、防食処理などの重要な工程を経ます。アンカーチェーンの強度、靱性、耐食性を確保するために、各段階は国際規格に厳密に準拠する必要があります。
I. 原材料の準備と切断
1. 鋼材の選定
- 強度と耐食性に優れた鋳鋼を主材料として採用し、過酷な海洋環境での船舶の使用要件に対応します。
・共通の鋼材仕様は長さ6メートル、直径120ミリの棒鋼であり、この棒鋼は数十メートルのブロックの状態で工場に届きます。
2. 精密な切断
- 大きな鉄筋を移動するには橋形クレーンを使用します。自動鋸で鋼棒を必要な長さのセクションに切断します。各セクションの重量は 100 kg を超えます。
- 切削工程では、その後の鍛造工程に適切な仕様の原材料を供給するために精度を確保する必要があります。
II.鍛造および成形プロセス
1. 加熱処理
- 切断された鋼片は誘導炉に送られ、1500℃以上に加熱されます。炉内の光景は「猛烈な夕日」に似ており、鋼は燃えるようなオレンジ色に輝いています。
- 鋼を成形に十分な柔らかさにするために、加熱温度は通常 530 ~ 600℃の範囲内で正確に制御する必要があります。
2. 鍛造工程
- 加熱されたスチールブロックは、機械式治具を使用して引き出され、油圧プレスに配置され、数千トンの力が加えられて鍛造されます。
- スチールは大きなチェーンリンクの初期形状に曲げられますが、このプロセスには非常に正確な測定と経験豊富なオペレーターが必要です。
- クロスバーの製造: 小さめのサイズの丸鋼を鍛造装置で「小さなウエスト」形状にプレスし、アンカー チェーンの中央の支持構造として機能します。
Ⅲ.溶接と組立
1. チェーンリンクの溶接
- 曲がったチェーンリンクのインターフェイスは自動的に溶接されます。電極が接合部を互いに押し付けると、電流が鋼鉄に流れ、抵抗熱が発生し、コンポーネントが完全な固体に溶けます。
・溶接の際に「美しい鉄火花」が発生します。約15分後、火花が消え、チェーンリンクの溶接が完了します。
2. 水平設置
・製作した横棒をアンカーチェーンリングの中心に置き、圧入装置を作動させて圧力を加え、横棒をアンカーチェーンに深く埋め込みます。
・横バーはアンカーチェーン本体に溶接により強固に結合されており、アンカーチェーン全体の寸法精度と形状の安定性が確保されています。